

Bajo la tendencia de las palas de energía eólica marina y a gran escala, la estabilidad, la resistencia y la adaptabilidad del proceso de lasmaterial compuestoEl sistema determina directamente la vida útil de la pala y la eficiencia de generación de energía. Como sustrato de refuerzo clave para la carcasa, alma, borde de ataque, borde de salida y otras partes de la pala, el fieltro de fibra de vidrio cortado se ha convertido en el material estándar para la perfusión al vacío VARTM, el pegado/moldeo manual con buena uniformidad, penetración rápida, excelente moldeabilidad y fuerte unión entre capas. Elegir el modelo y el peso incorrectos, la ligereza provocará defectos superficiales y falta de pegamento en la perfusión, y el peso afectará la resistencia estructural y el rendimiento a la fatiga. Este documento analiza sistemáticamente el modelo estándar, las especificaciones del núcleo, la lógica de selección y la adecuación de la aplicación del fieltro cortado para palas de aerogeneradores.
1. Fieltro picado para palas de aerogeneradores: posicionamiento básico y requisitos del núcleo.
-Desviación de calidad por unidad de área: ±5%
-Contenido de humedad: ≤0,2%
-Resistencia a la tracción: ≥30–180 N/5 cm (aumenta con el peso en gramos)
-Permeabilidad: remojo rápido, pocas burbujas de aire, apto para perfusión al vacío.
-Resistencia a la intemperie/resistencia a la niebla salina: los modelos para alta mar necesitan reforzar la adaptación anticorrosión.
-Estabilidad: sin pérdida de polvo, sin capas, sin pelusas, apto para capas automáticas.
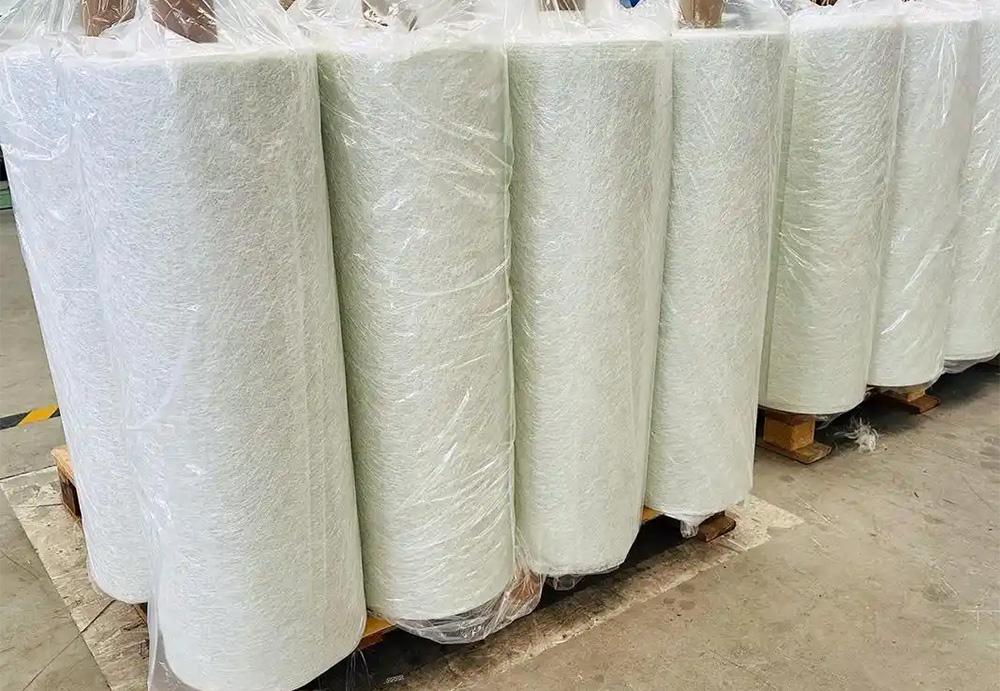
fieltro cortado de fibra de vidrioSu función principal es la de reforzar los apoyos secundarios, homogeneizar la superficie, facilitar la transición entre capas y resistir la deformación en la pala. Se utiliza en combinación con tela unidireccional, tela multiaxial, fieltro continuo y fieltro superficial para formar una capa estructural completa.
2. Lista de modelos y especificaciones de fieltro picado para palas de aerogeneradores
Los modelos más comunes en la industria son EMC (emulsión)/CMC (polvo), y el ancho comúnmente utilizado es de 1250/1040/2500 mm. A continuación se muestran los modelos más utilizados para la producción en masa de palas:
1) El modelo estándar corresponde al peso en gramos.
-EMC225: 225 g/m², capa de transición delgada, superficie delicada.
-EMC300: 300 g/㎡, fuerza principal universal, carcasa/red universal
-EMC450: 450 g/㎡, refuerzo de espesor medio, fortalecimiento de la zona de fuerza
-EMC600: 600 g/㎡, refuerzo grueso, engrosamiento de la raíz/borde de ataque
-EMC900: 900 g/㎡, refuerzo de alta resistencia, refuerzo localizado de grandes cuchillas.
2) Selección del tipo de encuadernador
-Emulsión tipo EMC: alta resistencia, buena uniformidad, excelente compatibilidad con resinas, la primera opción para perfusión al vacío.
-CMC en polvo: remojo más rápido, mejor costo, adecuado para procesos de pasta manual/auxiliares.
-Energía eólica marina, palas de alta resistencia: serie de emulsión EMC de prioridad
3) Coincidencia de ancho y proceso
-1250 mm/1040 mm: cuchillas medianas y pequeñas, capas manuales
- 2500 mm y superiores: cuchillas grandes, estratificación automática, reducción de solapamiento
3. Selección por partes: ¿cómo combinar las diferentes áreas de las cuchillas?
1) La superficie exterior de la carcasa/la capa inferior del gelcoat
-Recomendado: EMC225 / EMC300
-Puntos clave: superficie lisa, reducción de poros, mejora del aspecto y resistencia a la intemperie.
2) La capa principal de la cáscara (capa de transición/equilibrio)
-Recomendado: EMC300
Puntos clave: equilibrio entre resistencia y penetración, la mejor combinación con tejido multiaxial.
3) Refuerzo de los laterales del alma y del cabezal de la viga
-Recomendado: EMC450
-Puntos clave: mayor rigidez, resistencia al corte y estabilidad estructural mejorada
4) Borde delantero, borde trasero, zona de engrosamiento de la raíz
-Recomendado: EMC600 / EMC900
-Puntos clave: formación rápida de capas gruesas, reducción del número de capas y mejora de la resistencia al impacto.
5) Palas de aerogeneradores marinos (rociación salina/alta humedad)
-Recomendado: EMC300/450 de baja formación de pelo + agente humectante resistente a la hidrólisis
-Puntos clave: mejorar la resistencia al envejecimiento y reducir el riesgo de estratificación.
Fecha de publicación: 22 de abril de 2026


